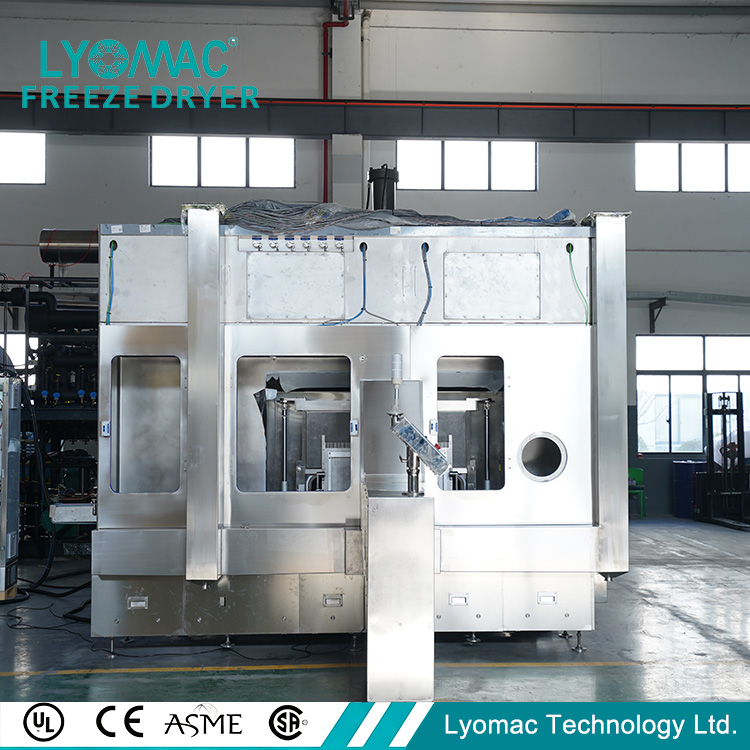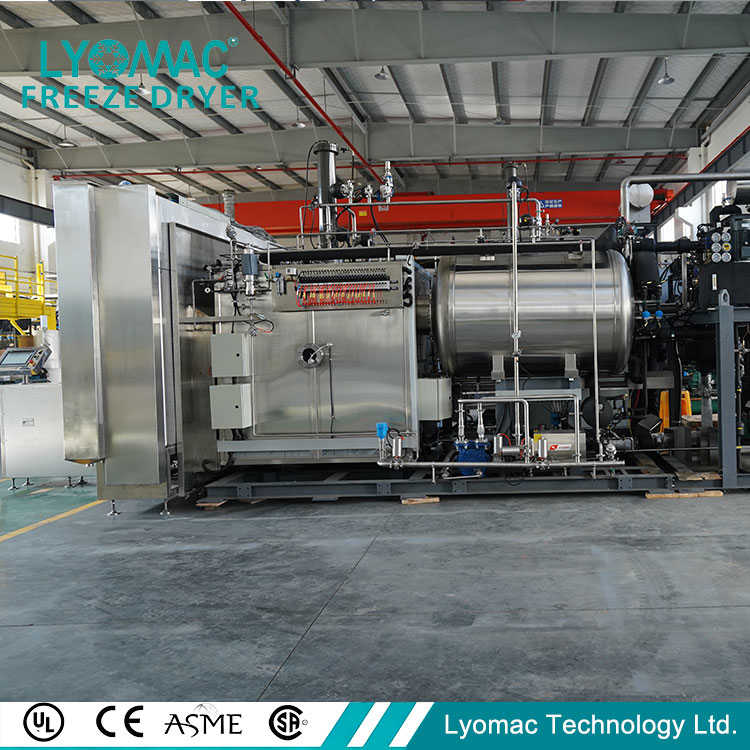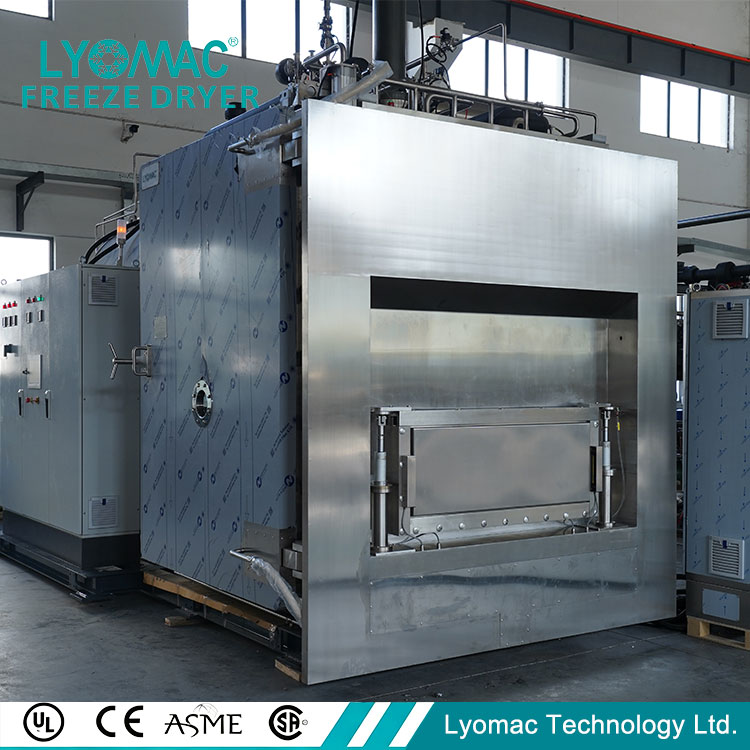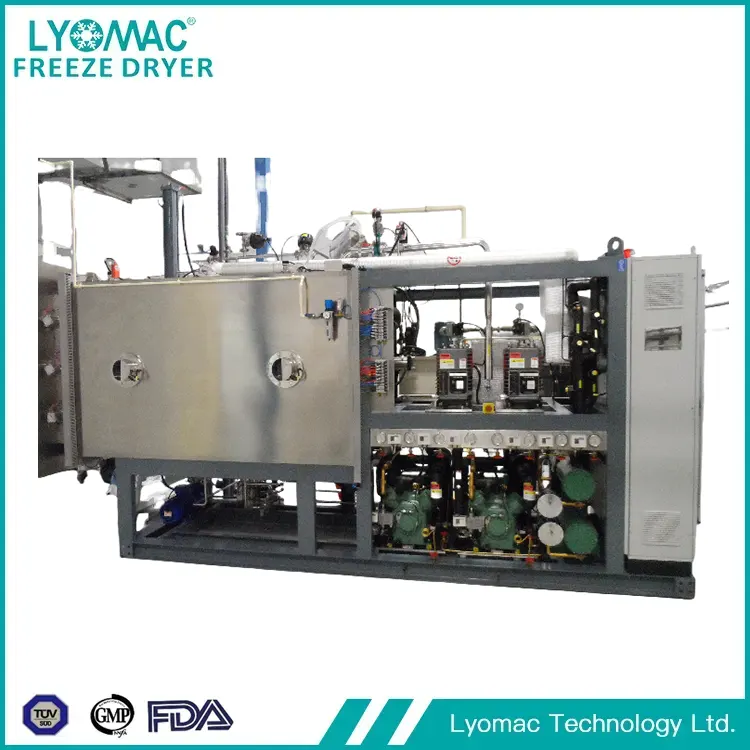
A Liofilizador nutracéuticoDesempeña un papel fundamental en la fabricación moderna de suplementos dietéticos al permitir la deshidratación a baja temperatura que preserva la bioactividad, la estructura y la estabilidad de los ingredientes sensibles. Este artículo proporciona un examen exhaustivo de los equipos de liofilización de nutracéuticos, centrándose en la configuración del sistema, los parámetros técnicos, la lógica operativa, la alineación regulatoria y los casos de uso industrial. A través de un análisis estructurado y aclaraciones de preguntas comunes, el contenido describe cómo la tecnología de liofilización respalda la calidad constante, la escalabilidad y la viabilidad del producto a largo plazo en entornos de producción nutracéutica.
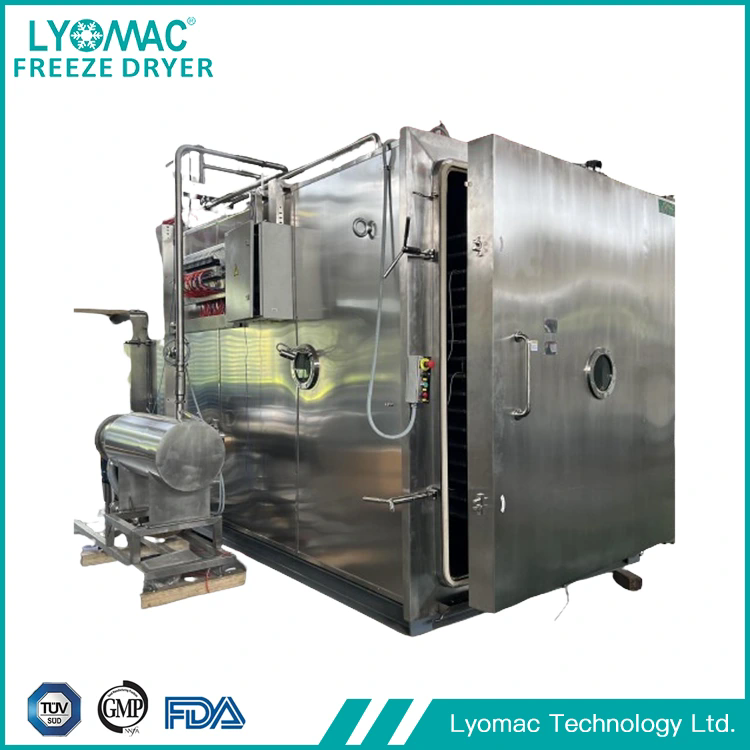
Un liofilizador nutracéutico es un sistema industrial de liofilización diseñado específicamente para procesar ingredientes de suplementos dietéticos como probióticos, enzimas, extractos botánicos, péptidos, vitaminas e intermedios alimentarios funcionales. El equipo funciona eliminando agua mediante sublimación en condiciones de vacío controladas, lo que permite que los compuestos térmicamente sensibles conserven su integridad molecular.
A diferencia de los métodos de deshidratación convencionales, la liofilización nutracéutica mantiene microestructuras porosas, lo que permite una rehidratación rápida y una biodisponibilidad mejorada. El objetivo central de un liofilizador nutracéutico es estabilizar los ingredientes activos y al mismo tiempo cumplir con los estrictos requisitos regulatorios, de calidad y seguridad comúnmente asociados con la industria de los suplementos dietéticos.
El rendimiento de un liofilizador nutracéutico está determinado por una combinación de control térmico, eficiencia de vacío, diseño de cámara y lógica de automatización. Estos parámetros deben alinearse con las características fisicoquímicas de los materiales nutracéuticos y la escala de producción.
| Parámetro | Rango de especificación típico | Relevancia técnica |
|---|---|---|
| Volumen de la cámara | 0,5 m³ – 20 m³ | Determina la capacidad y la escalabilidad del lote. |
| Rango de temperatura del estante | -55°C a +70°C | Soporta las fases de congelación, secado primario y secundario. |
| Nivel de vacío máximo | ≤ 5Pa | Garantiza una sublimación eficiente del hielo. |
| Capacidad del condensador | 20 kg – 500 kg de hielo | Previene el reflujo de vapor y la inestabilidad del proceso. |
| Sistema de control | PLC + HMI con gestión de recetas | Permite ciclos de producción repetibles y validados. |
La coordinación precisa de estos parámetros permite a los fabricantes de nutracéuticos lograr un contenido de humedad uniforme, una vida útil prolongada y una calidad constante entre lotes.
La liofilización está integrada en la fabricación de nutracéuticos como proceso de estabilización y de formulación. Las materias primas generalmente se tratan previamente mediante concentración, homogeneización o mezcla antes de transferirlas a bandejas, viales o contenedores a granel para su liofilización.
Durante el secado primario, la sublimación del hielo elimina el agua libre y al mismo tiempo preserva la estructura de la matriz de los compuestos nutracéuticos. El secado secundario reduce aún más la humedad unida a niveles compatibles con el almacenamiento y la encapsulación a largo plazo. El producto seco resultante es liviano, poroso y químicamente estable, lo que lo hace adecuado para procesos posteriores como molienda, mezcla, formación de tabletas o llenado de bolsitas.
Esta integración respalda el cumplimiento de los marcos de Buenas Prácticas de Fabricación (GMP) y se alinea con la creciente demanda del mercado de suplementos dietéticos de alta pureza y mínimamente procesados.
P: ¿Cómo conserva un liofilizador nutracéutico los compuestos bioactivos?
R: Al operar a bajas temperaturas y al vacío, el proceso de liofilización minimiza la degradación térmica y la oxidación, lo que permite que las enzimas, probióticos y fitonutrientes sensibles mantengan la estabilidad estructural y funcional.
P: ¿Cómo se controla el contenido de humedad durante la liofilización?
R: El control de la humedad se logra mediante ciclos de secado por etapas, eficiencia del condensador y monitoreo de presión en tiempo real, lo que garantiza que los niveles de humedad residual cumplan con los requisitos de formulación y vida útil.
P: ¿Cómo respalda el diseño del equipo el cumplimiento normativo?
R: La construcción higiénica de la cámara, el software de control validado y los datos de proceso rastreables permiten que los liofilizadores nutracéuticos respalden la documentación GMP, la preparación para auditorías y los protocolos de garantía de calidad.
La evolución de los liofilizadores nutracéuticos está determinada por una mayor demanda de nutrición personalizada, formulaciones de etiqueta limpia y armonización regulatoria global. Los diseños de equipos tienden hacia una mayor eficiencia energética, automatización avanzada y escalabilidad modular.
Se espera que la integración con sistemas de fabricación digital, análisis de procesos en tiempo real y optimización inteligente de recetas mejoren aún más la coherencia y reduzcan la variabilidad operativa. A medida que las formulaciones nutracéuticas se vuelven más complejas, la tecnología de liofilización seguirá siendo una herramienta fundamental para preservar la eficacia y apoyar la innovación.
Dentro del sector de los suplementos dietéticos, un liofilizador nutracéutico sirve como tecnología fundamental que une la estabilidad del producto, la eficiencia de fabricación y la alineación regulatoria. Al permitir una deshidratación controlada sin comprometer la integridad de los ingredientes, la liofilización respalda la producción de productos nutracéuticos de alto valor en los mercados globales.
Los fabricantes que buscan competitividad a largo plazo evalúan cada vez más la confiabilidad de los equipos, la transparencia de los procesos y la adaptabilidad técnica. En este contexto, las soluciones proporcionadas porLYOMACestán posicionados para respaldar los requisitos de producción en evolución y los puntos de referencia de calidad.
Para consultas técnicas detalladas, orientación para la configuración del sistema o recomendaciones específicas de aplicaciones, se recomienda a las partes interesadas quecontáctanosexplorar cómo los sistemas de liofilización nutracéutica LYOMAC pueden alinearse con los objetivos operativos.