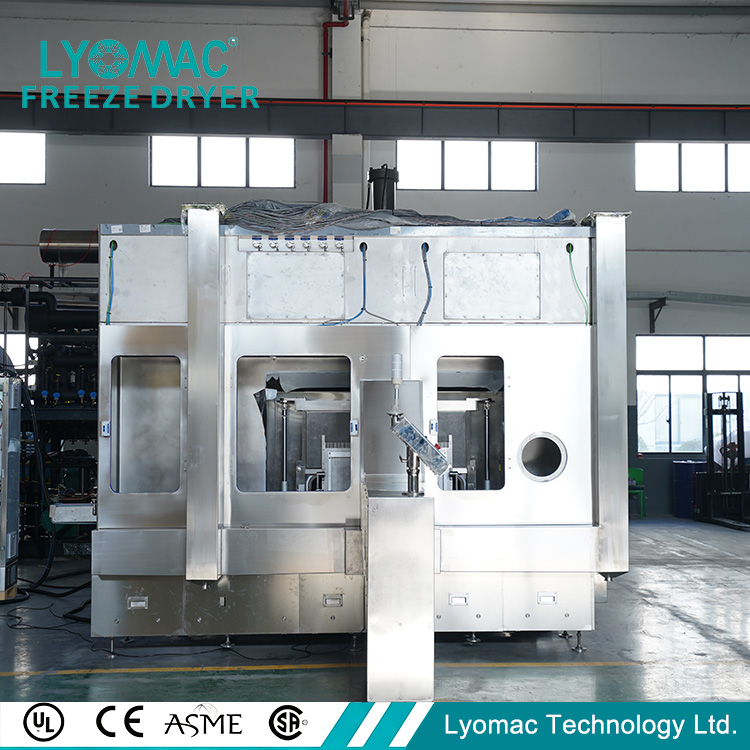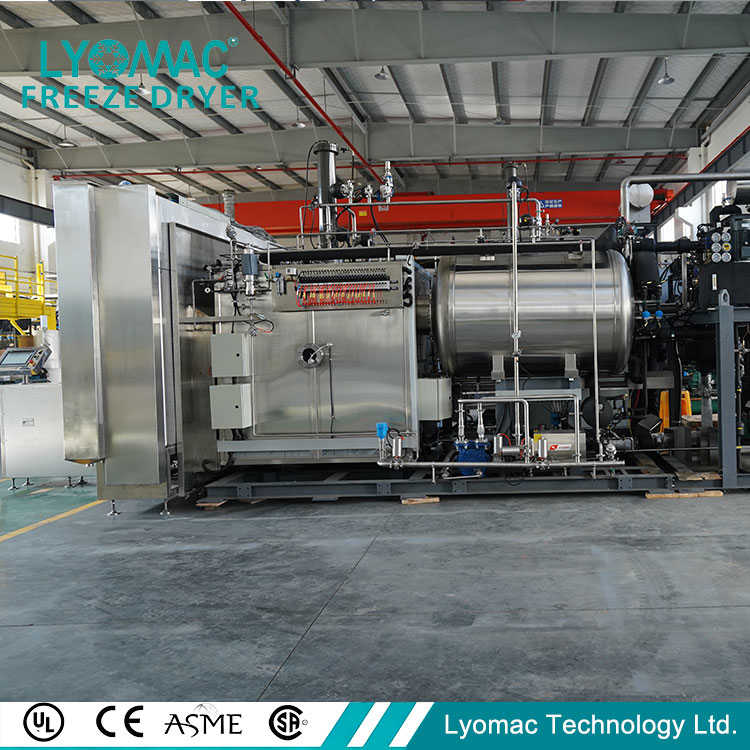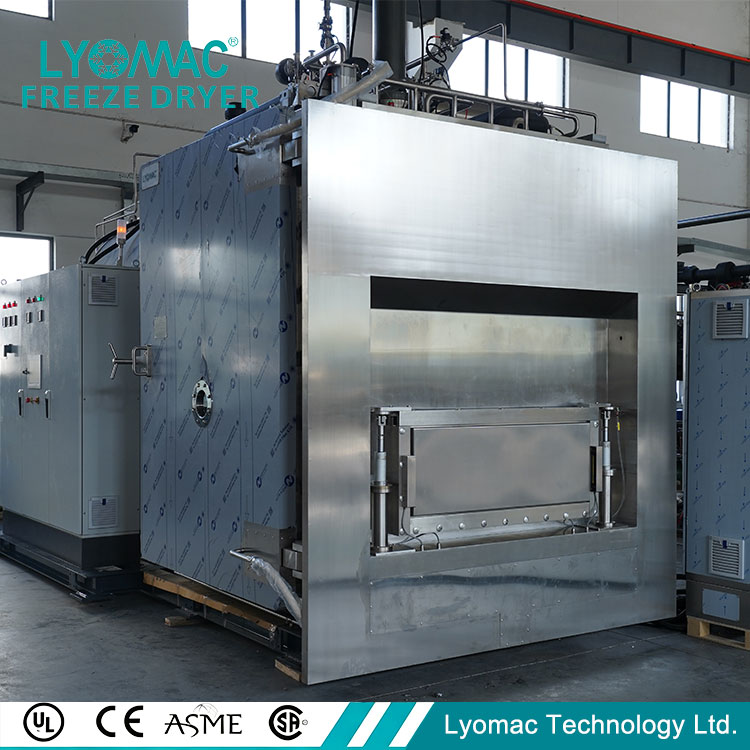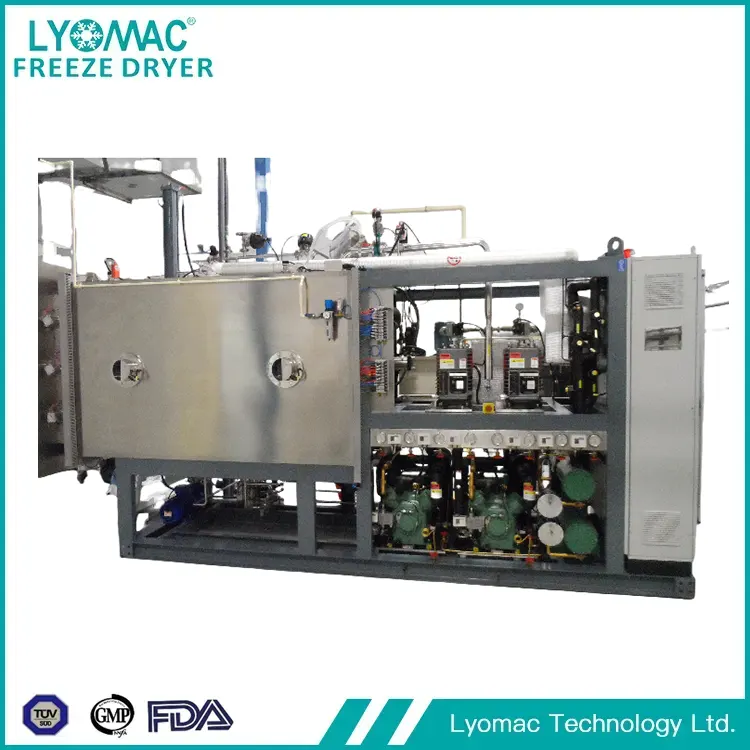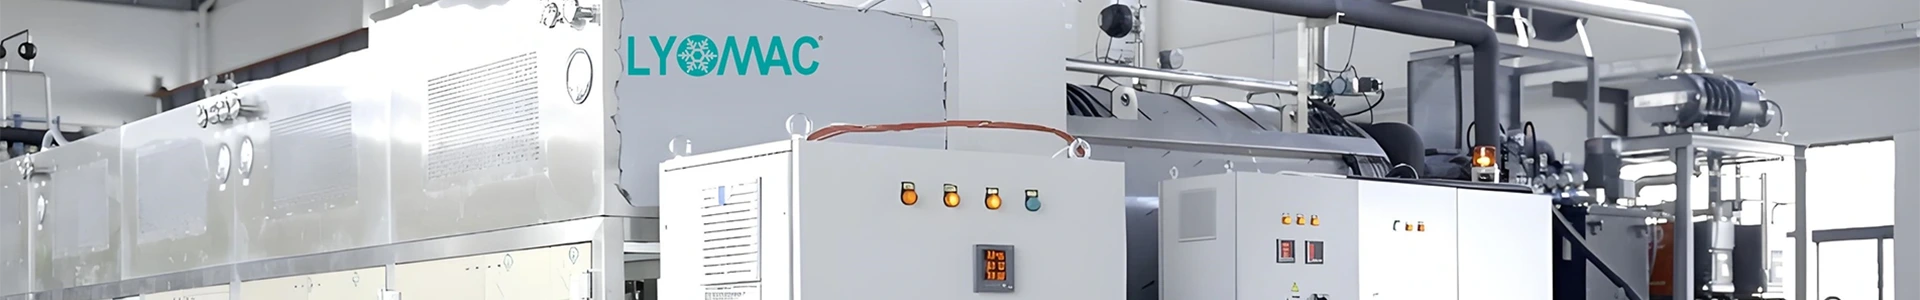
En el mundo de alto riesgo de la fabricación de nutracéuticos, preservar la potencia, la estabilidad y la bioactividad de los ingredientes sensibles es primordial. Aquí es donde elLiofilizador nutracéuticose convierte en una pieza tecnológica indispensable. También conocidos como liofilizadores, estos sofisticados sistemas eliminan el agua de los productos mediante sublimación, la transición directa del hielo a vapor bajo el vacío.
| Parámetro | Rango de especificaciones y descripción |
|---|---|
| Tamaño y capacidad de la cámara | Disponible desde escala piloto (0,5 - 2 metros cuadrados de área de estantería) hasta grandes unidades industriales (más de 10 metros cuadrados). La capacidad normalmente se mide en litros de capacidad del condensador de hielo (p. ej., 100 l, 500 l, 1000 l) o kg de sublimación de hielo por lote. |
| Rango de temperatura del estante | -55°C a +70°C. Un control preciso dentro de este rango es vital para optimizar las fases de congelación y secado primario/secundario para diferentes tipos de materiales. |
| Nivel de vacío máximo | ≤ 5 Pa (0,05 mbar). Un vacío profundo y estable es esencial para una sublimación eficiente y para lograr un contenido de humedad residual muy bajo. |
| Temperatura del condensador | -75°C a -85°C. Una temperatura baja del condensador garantiza una alta eficiencia de captura de vapor, acortando los tiempos de los ciclos. |
| Material y diseño del estante | Acero Inoxidable 316L, acabado electropulido. Los estantes pueden ser fijos o móviles (para tapar al vacío en modelos de calidad farmacéutica). Los canales internos permiten una circulación uniforme del aceite de silicona para el control de la temperatura. |
| Sistema de control | PLC totalmente automatizado con pantalla táctil HMI a color. Incluye almacenamiento de recetas, monitoreo remoto, registro de datos (opcional, compatible con 21 CFR Parte 11) y visualización completa del proceso. |
P: ¿Qué complementos nutricionales son especialmente adecuados para la liofilización?
R: La tecnología de liofilización está hecha a medida para valiosos suplementos nutricionales que requieren una alta biodisponibilidad. Por ejemplo, los polvos probióticos y diversas cepas de bacterias vivas: la cantidad de bacterias vivas es crucial para estos productos y la liofilización los conserva. Los extractos de ingredientes delicados como las bayas de acai, las bayas de saúco y el té verde, cuyos antioxidantes y nutrientes vegetales son muy susceptibles a sufrir daños, también se conservan mediante liofilización. El aceite de pescado marino y los suplementos lipídicos, que se oxidan fácilmente, también se protegen mediante la liofilización. Los péptidos de colágeno y las proteínas en polvo deben mantener sus propiedades de absorción, las preparaciones enzimáticas deben conservar su actividad catalítica y las premezclas personalizadas de vitaminas y minerales deben mantener la estabilidad de los ingredientes; todos son adecuados para la liofilización. En pocas palabras, cualquier cosa que pueda ser destruida por el calentamiento, la exposición al oxígeno o los métodos de secado convencionales es la más adecuada para la liofilización.
P: ¿Cuánto tiempo suele llevar liofilizar un suplemento nutricional?
R: Eso varía dependiendo de varias condiciones clave. Por ejemplo, considere la fórmula del suplemento saludable en sí, la cantidad de ingredientes secos, la cantidad envasada en bandejas o botellas pequeñas, el grosor de la capa, el método de liofilización elegido y el rigor del contenido de humedad requerido. Para lotes pequeños de extractos simples, una capa fina es suficiente en 18 a 24 horas; sin embargo, en el caso de los probióticos azucarados, una capa más gruesa puede tardar 3 días o incluso más. Nuestro sistema automatizado optimiza cada paso del proceso de liofilización (precongelación, primer secado y segundo secado), garantizando la calidad del producto y completando el proceso lo más rápido posible.
Para mejorar la eficiencia de la producción y la calidad del producto, elegir el equipo adecuado es fundamental, pero la verdadera clave está en la optimización del proceso. Hay varios pasos básicos involucrados, que explicaremos uno por uno:
Pretratamiento y formulación: sentar una base sólida es el primer paso
La proporción de composición de la solución o suspensión es crucial. Tomemos como ejemplo la liofilización de probióticos: agregar crioprotectores como la trehalosa ayuda a proteger las paredes celulares de los probióticos, previniendo daños durante la congelación. Además, ajustar el valor del pH y la cantidad de sólidos también es muy importante: no solo suaviza el proceso de congelación, sino que también da como resultado una mejor estructura en la torta liofilizada final, haciéndola menos propensa a romperse.
Proceso de congelación: el tamaño de los cristales de hielo tiene una importancia significativa
La velocidad de congelación y la temperatura de congelación final afectan directamente el tamaño de los cristales de hielo. Controlar el proceso de congelación lentamente dará como resultado cristales de hielo más grandes, creando muchos poros pequeños en el producto liofilizado, lo que naturalmente acelera el proceso posterior de secado y sublimación. Sin embargo, no existe una fórmula universal para este paso; se debe desarrollar un plan de congelación personalizado en función de las características de cada producto.
Secado primario (sublimación): la "batalla de deshidratación" que consume más tiempo
Este paso es el que lleva más tiempo de todo el proceso. El principio básico es simple: proporcionar la energía necesaria para la sublimación para calentar los estantes, pero la temperatura nunca debe exceder el límite de tolerancia del producto; si excede la temperatura de desintegración, el producto se arruinará. Al mismo tiempo, el nivel de vacío debe controlarse estrechamente y mantenerse constantemente por debajo de la presión de vapor del hielo; de lo contrario, la sublimación no podrá realizarse sin problemas.
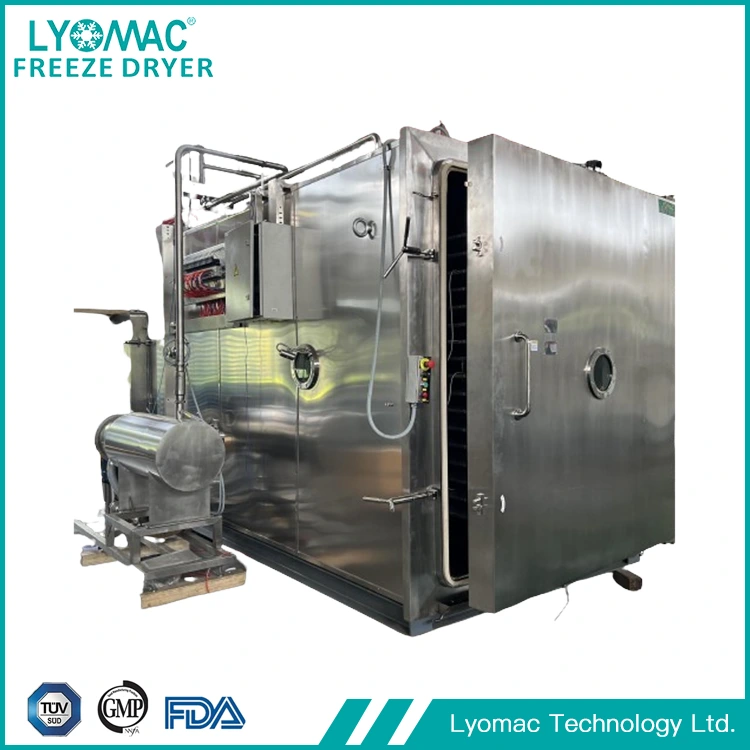
La máquina de liofilización de alimentos saludables es producida por la fábrica Lyomac, el fabricante y proveedor en China. Nuestra máquina tiene una capacidad de secado de hasta 1000 litros, un sistema de control SCADA que cumple con las normativas y un sistema de control energéticamente eficiente para el compresor y la bomba de vacío.