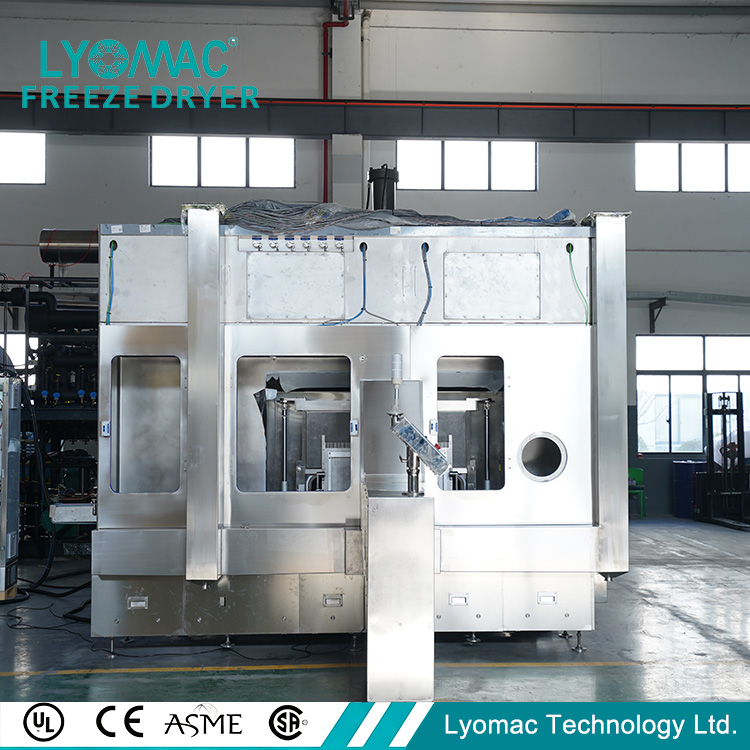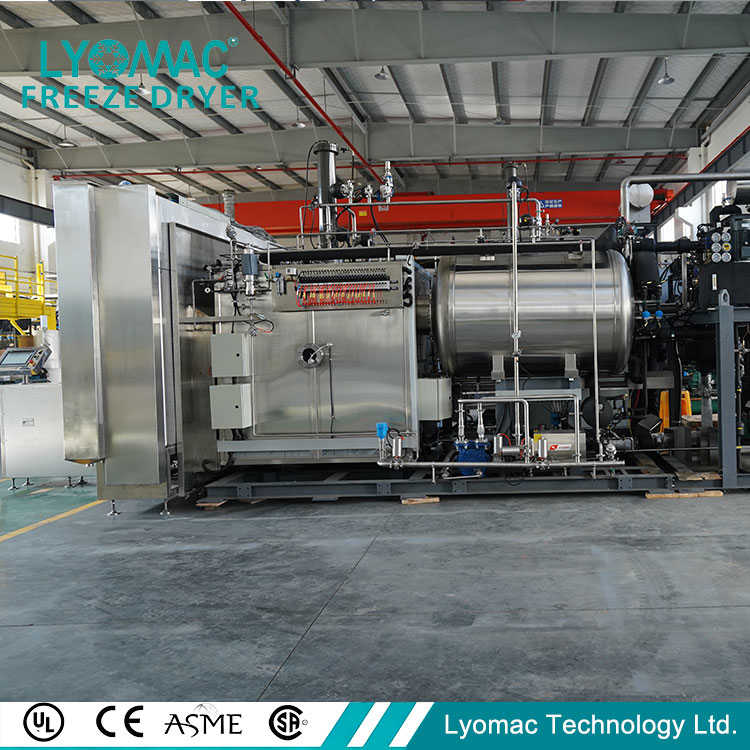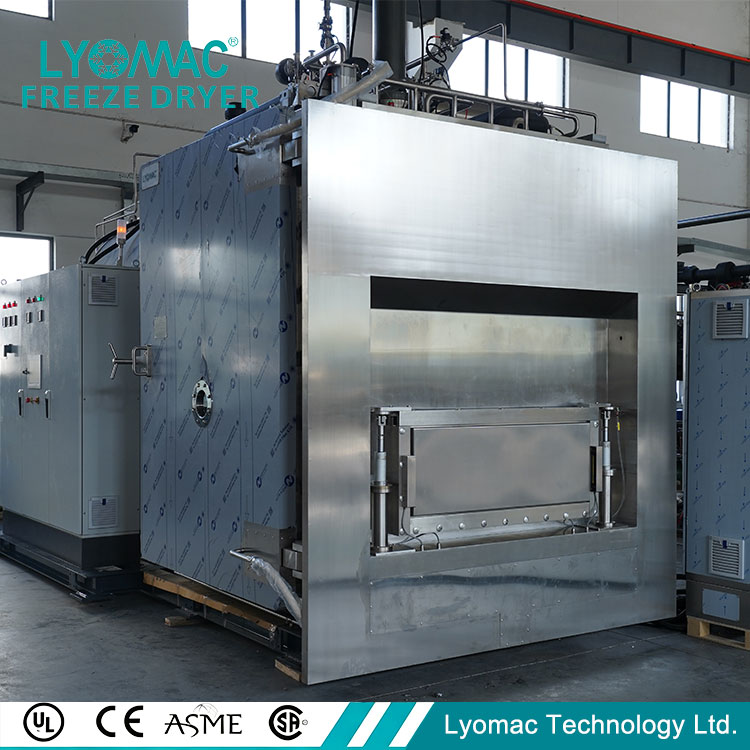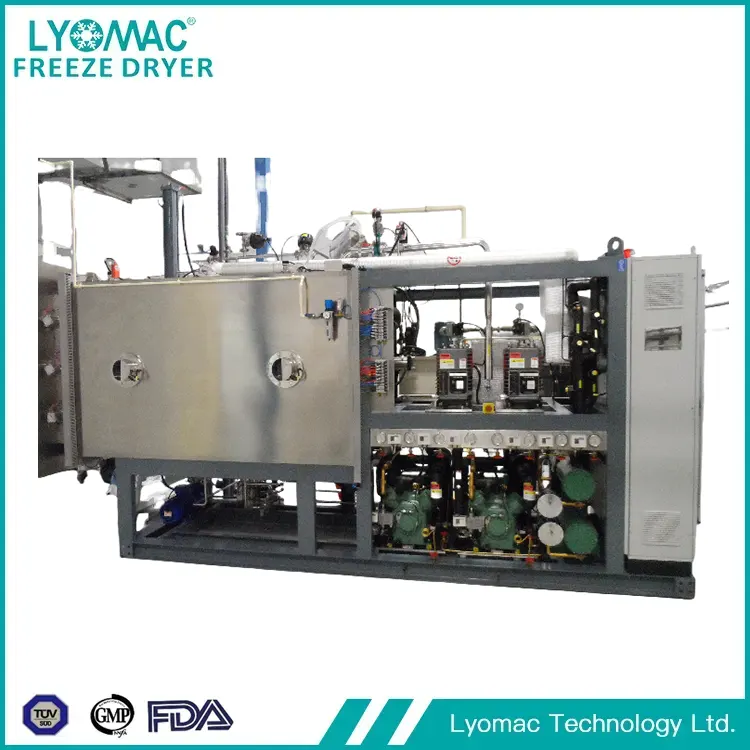
Análisis de tecnología y aplicaciones En el campo de la producción industrial, los liofilizadores industriales, con sus ventajas únicas de secado a baja temperatura, se han convertido en equipos centrales indispensables en muchas industrias, como la farmacéutica, la alimentaria, la bioingeniería y los nuevos materiales. En comparación con los liofilizadores domésticos, los liofilizadores industriales tienen una mayor capacidad de procesamiento, un control de proceso más preciso y un diseño de sistema más complejo, lo que cumple con los estrictos requisitos de la producción industrial a gran escala en cuanto a calidad, estabilidad y eficiencia del producto.
yo coTecnologías y sistema de trabajo de liofilizadores industriales.
El principio de funcionamiento de los liofilizadores industriales se basa en tres pasos principales: "congelación - sublimación - desorción". Su tecnología central radica en el control preciso de la temperatura, el nivel de vacío y el tiempo. Todo el sistema consta de cuatro sistemas principales: un sistema de refrigeración congela rápidamente los materiales a una temperatura baja establecida (normalmente -40 °C a 80 °C), empleando tecnología de refrigeración en cascada para garantizar la estabilidad a baja temperatura; un sistema de vacío crea un ambiente de alto vacío (presión inferior a 100 Pa) utilizando un grupo de bombas de vacío, proporcionando las condiciones necesarias para la sublimación del hielo, y está equipado con dispositivos de medición y control del vacío para ajustar el nivel de vacío en tiempo real; un sistema de calefacción utiliza calor radiante o conductivo para proporcionar energía para el proceso de sublimación, evitando temperaturas excesivamente altas del material que podrían dañar los nutrientes o ingredientes activos; y un sistema de captura de agua utiliza una trampa de agua de baja temperatura (temperaturas tan bajas como -60 °C a 120 °C) para capturar el vapor de agua generado durante la sublimación, evitando el reflujo de humedad y afectando el efecto de secado.
Los liofilizadores industriales modernos también incorporan tecnología de control inteligente, utilizando un sistema de control PLC para lograr una configuración precisa, monitoreo en tiempo real y registro de datos de los parámetros del proceso. Esto respalda la reproducibilidad del proceso en múltiples lotes e incluye funciones de seguridad como alarmas de falla y apagado automático, lo que mejora significativamente la estabilidad y confiabilidad de la producción. Algunos equipos de alta gama también están equipados con sistemas de limpieza in situ (CIP) y esterilización in situ (SIP) para cumplir con los requisitos de producción limpia de industrias como la farmacéutica y la alimentaria.
II. Principales áreas de aplicación de los liofilizadores industriales
Industria farmacéutica: esta es una de las principales áreas de aplicación de los liofilizadores industriales. Los medicamentos sensibles al calor, como antibióticos, vacunas, productos biológicos y fármacos proteicos, son propensos a degradarse e inactivarse durante los procesos de secado a temperatura ambiente o alta. La tecnología de liofilización puede eliminar la humedad en un ambiente de vacío a baja temperatura, preservando los ingredientes activos y la eficacia de los medicamentos. Los medicamentos liofilizados tienen una gran estabilidad, una vida útil que puede extenderse a varios años y pueden restaurar rápidamente su eficacia original después de la rehidratación. Se utilizan ampliamente en la producción de medicamentos inyectables, preparaciones orales y otros productos.
Industria alimentaria: los liofilizadores industriales se utilizan para la producción a gran escala de alimentos liofilizados, como frutas y verduras liofilizadas, carnes liofilizadas y alimentos preparados liofilizados. En comparación con los electrodomésticos, los modelos industriales pueden lograr una producción continua, con una capacidad de procesamiento diaria de varias toneladas o incluso decenas de toneladas. Por ejemplo, el café liofilizado conserva el aroma y el sabor del café mediante la tecnología de liofilización, y su sabor es parecido al del café recién molido después de prepararlo. Las gachas instantáneas liofilizadas, los fideos liofilizados y otros alimentos preparados solo requieren agua caliente para prepararse, lo que preserva los nutrientes de los ingredientes y, al mismo tiempo, logra un almacenamiento a largo plazo a temperatura ambiente, satisfaciendo las demandas del mercado de bienes de consumo en rápido movimiento.
En el campo de la bioingeniería: se utiliza para el secado y conservación de preparaciones microbianas, preparaciones enzimáticas, productos celulares, etc. Por ejemplo, en la producción industrial, las preparaciones probióticas, después de la eliminación de la humedad mediante liofilización, permiten que los probióticos mantengan su actividad en un ambiente de secado a baja temperatura. Los polvos y cápsulas probióticos resultantes tienen una vida útil prolongada y pueden recuperarse rápidamente en los intestinos después del consumo. Las preparaciones enzimáticas, después de la liofilización, presentan una estabilidad significativamente mejorada, lo que facilita el transporte y el almacenamiento, y se utilizan ampliamente en el procesamiento de alimentos, el tratamiento de aguas residuales y otras industrias.
En nuevos materiales y otros campos: En el campo de los nuevos materiales, los liofilizadores industriales se utilizan para secar nanomateriales, materiales porosos, materiales superconductores, etc., evitando aglomeraciones y daños estructurales durante el proceso de secado y preservando sus propiedades fisicoquímicas únicas. En campos como la restauración de reliquias culturales y el sector aeroespacial, la tecnología de liofilización se puede utilizar para tratar reliquias culturales húmedas y alimentos espaciales, lo que permite la preservación a largo plazo o aplicaciones en condiciones especiales.
III. Tendencias de desarrollo de la industria
A medida que las industrias exigen cada vez más productos de mayor calidad, los liofilizadores industriales están evolucionando hacia una mayor eficiencia, conservación de energía e inteligencia. Por un lado, optimizar el diseño de los sistemas de refrigeración y vacío mejora la eficiencia en la utilización de la energía y reduce el consumo de energía operativo de los equipos. Por otro lado, la integración de algoritmos de IA y tecnologías de IoT permite el monitoreo remoto, la predicción de fallas y la optimización de procesos, mejorando aún más la eficiencia de la producción y la consistencia del producto. Al mismo tiempo, los equipos de liofilización personalizados se están convirtiendo en un punto de desarrollo que satisface las necesidades individuales de diferentes industrias. Los ejemplos incluyen liofilizadores asépticos para productos biológicos y líneas de producción de liofilización continua para la industria alimentaria, que satisfacen mejor las necesidades segmentadas de diversos sectores.
Como equipo interdisciplinario de alta gama, el desarrollo tecnológico y la expansión de las aplicaciones de los liofilizadores industriales no solo impulsan la transformación y mejora de las industrias relacionadas, sino que también brindan un apoyo crucial para la vida saludable de las personas y el progreso tecnológico. En el futuro, seguirán desempeñando un papel clave en muchos campos emergentes.