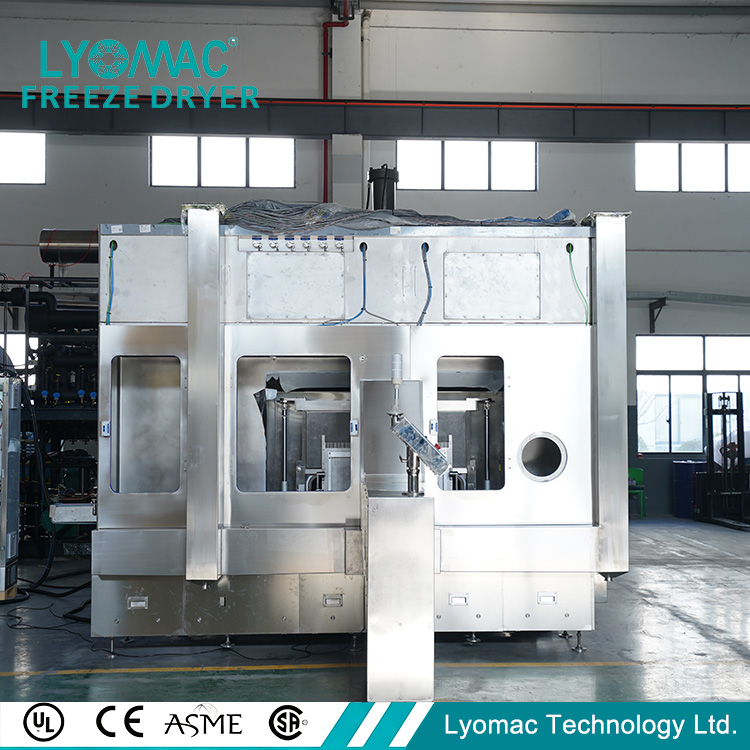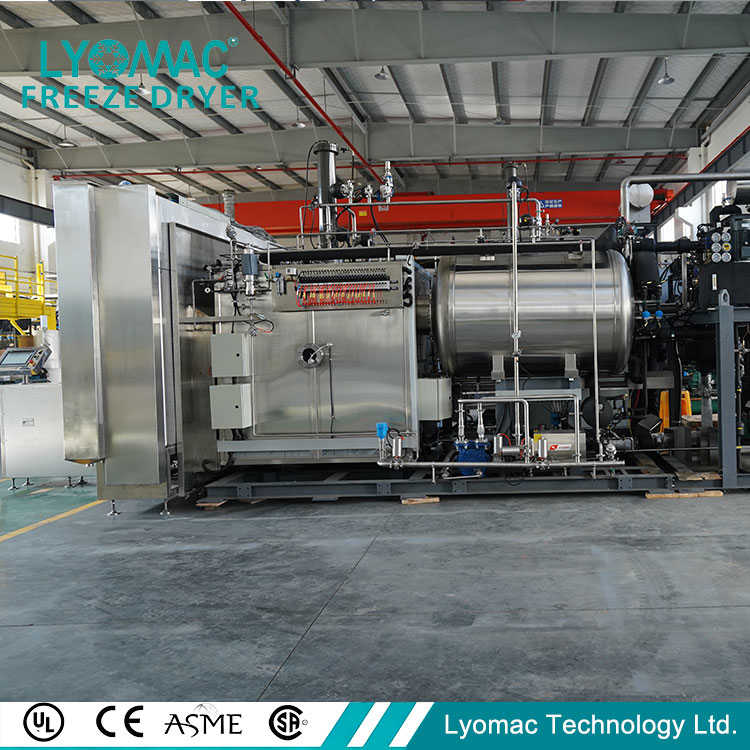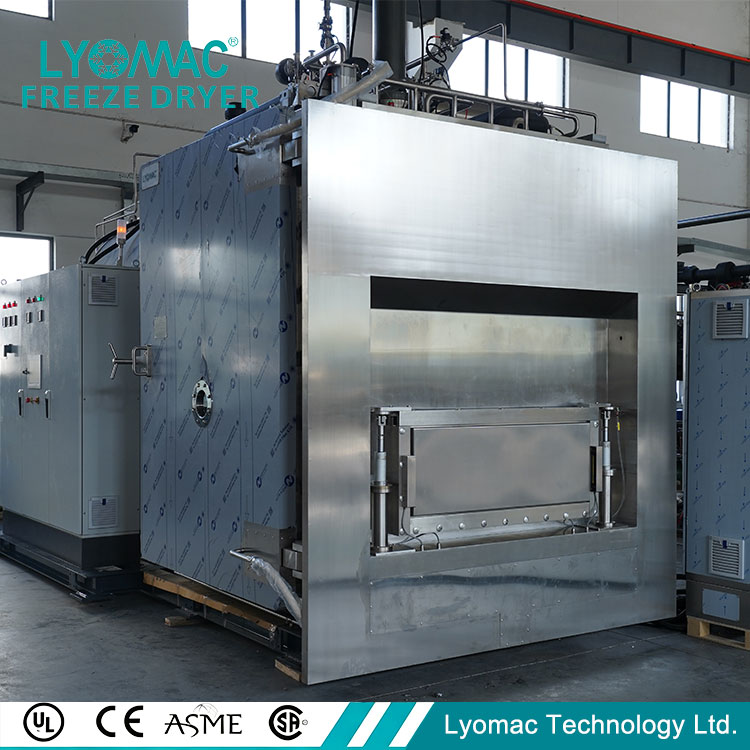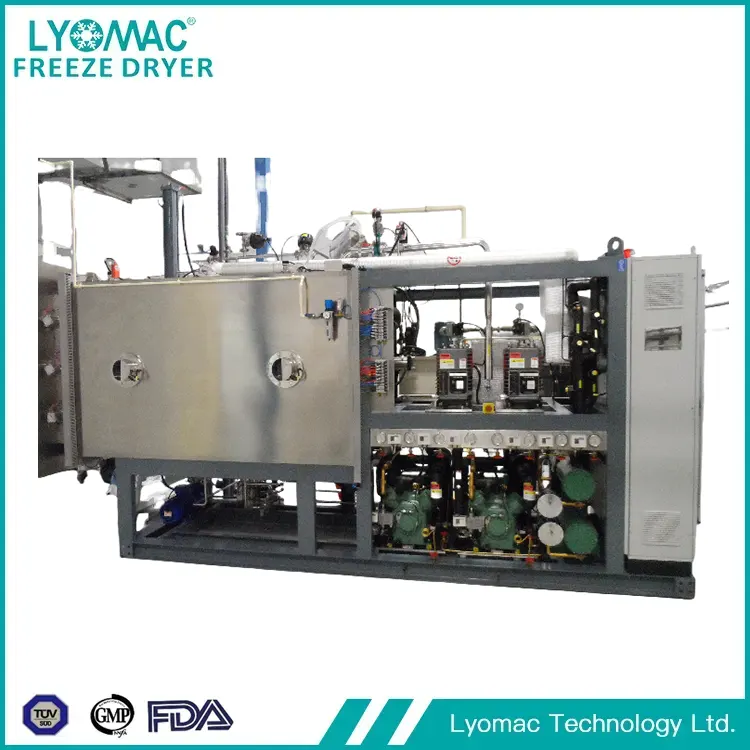
En la búsqueda de la industria alimentaria de "alta calidad, larga vida útil y bajas pérdidas", los equipos de liofilización de alimentos, con sus ventajas tecnológicas únicas, se han convertido en un eslabón clave que conecta la producción, el procesamiento y la distribución de alimentos. A diferencia de las aplicaciones a pequeña escala de los liofilizadores domésticos, los equipos de liofilización de alimentos de grado industrial, con sus características a gran escala, inteligentes y personalizadas, potencian profundamente múltiples campos, como los bocadillos, los alimentos biofarmacéuticos y los alimentos de reserva de emergencia, impulsando a la industria alimentaria hacia una dirección más eficiente y saludable.
I. Tecnología central:La precisión de los equipos a través de las "tres etapas de la liofilización"
El principio de funcionamiento de los equipos de liofilización de alimentos se basa en tres etapas principales: "congelación - sublimación - desorción". Su precisión tecnológica determina directamente la calidad final del alimento. En primer lugar, en la etapa de precongelación, el equipo necesita enfriar rápidamente los alimentos entre -40 ℃ y -60 ℃, lo que hace que la humedad interna forme pequeños cristales de hielo; este paso es crucial. Cuanto más pequeños son los cristales de hielo, menos daño se produce a la estructura celular de los alimentos y más se aproximan el sabor y la frescura después de la rehidratación al estado original. Para ello, los equipos de alta gama están equipados con un sistema de control de temperatura multietapa, personalizando las curvas de congelación en función del contenido de humedad y características estructurales de los diferentes alimentos (como frutas, verduras, carnes y alimentos líquidos).
Después de ingresar a la etapa de secado por sublimación, el equipo utiliza un sistema de vacío para reducir la presión dentro de la cámara de secado a 10-50 Pa (muy por debajo de la presión atmosférica estándar). En este punto, el punto de fusión del hielo está por debajo del punto de congelación y el agua se sublima directamente desde el hielo sólido hasta convertirse en vapor de agua. Para evitar que los cristales de hielo se derritan debido al aumento de la temperatura de los alimentos, el equipo también utiliza placas calefactoras para "calentar a baja temperatura", controlando la temperatura de la superficie de los alimentos para que permanezca por debajo del punto eutéctico (la temperatura más baja a la que la humedad se congela por completo), asegurando un proceso de sublimación estable. La precisión del control de vacío y temperatura de calentamiento en esta etapa es un indicador central que distingue la calidad del equipo: los equipos comunes pueden experimentar un secado desigual debido a las fluctuaciones del vacío, mientras que los equipos de alta gama pueden controlar el error de vacío dentro de ±2 Pa.
Finalmente, en la etapa de desorción y secado, dirigida al agua unida dentro de los alimentos (agua unida a proteínas y carbohidratos), el equipo debe aumentar adecuadamente la temperatura (generalmente sin exceder los 50 ℃) y extender el tiempo de mantenimiento del vacío para reducir aún más el contenido de humedad a menos del 1 %, inhibiendo fundamentalmente el crecimiento microbiano y extendiendo la vida útil de los alimentos. Durante todo el proceso, el sistema de control PLC del equipo recopila datos como temperatura, nivel de vacío y contenido de humedad en tiempo real, ajustando automáticamente los parámetros a través de algoritmos para lograr un control inteligente de todo el proceso.
II. Aplicaciones industriales: cubrir múltiples escenarios y resolver puntos débiles en el procesamiento de alimentos
Los escenarios de aplicación de los equipos de liofilización se han expandido desde el sector inicial de productos sanitarios de alta gama a múltiples campos, como alimentos para el mercado masivo, suministros de emergencia y dietas especiales, abordando precisamente los puntos débiles del procesamiento tradicional de alimentos.
En el sector de los snacks, la tecnología de liofilización hace posible los "snacks saludables". Los snacks fritos tradicionales (como las patatas fritas y las patatas fritas de frutas y verduras) sufren una pérdida de nutrientes debido al procesamiento a alta temperatura y tienen un alto contenido de aceite; mientras que las patatas fritas de frutas y verduras liofilizadas y la cecina de carne liofilizada, mediante liofilización a baja temperatura, pueden retener más del 90% de la vitamina C, la fibra dietética y el sabor natural, sin necesidad de añadir aceites ni conservantes. Por ejemplo, una empresa de snacks utiliza equipos de liofilización continua para lograr una capacidad de producción diaria de 3 toneladas de patatas fritas de fresa liofilizadas. Debido a sus características de "cero aditivos y alto valor nutricional", el producto cuenta con una tasa de recompra de más del 35% en las plataformas de comercio electrónico, superando con creces la de los snacks fritos tradicionales.
En los sectores biofarmacéutico y alimentario, los equipos de liofilización son un componente central indispensable. En el caso de los alimentos sensibles al calor, como los polvos probióticos, las preparaciones enzimáticas y las soluciones nutricionales orales, el secado a alta temperatura provoca la inactivación de los ingredientes activos. Sin embargo, el equipo de liofilización elimina la humedad en un entorno de vacío de baja temperatura, lo que da como resultado una tasa de retención de más del 95 % de los ingredientes activos y extiende la vida útil a 2 o 3 años. Una empresa de biotecnología utiliza un liofilizador al vacío para producir polvo probiótico. Al controlar con precisión la temperatura de precongelación y la tasa de sublimación, la tasa de supervivencia de los probióticos ha aumentado del 60 % con el secado tradicional al 92 % y el producto se exporta a mercados extranjeros.
En los campos de las reservas de emergencia y las raciones militares, los alimentos liofilizados, debido a sus características "ligeras, duraderas y portátiles", se han convertido en la opción preferida para los suministros de emergencia. Por ejemplo, el arroz liofilizado y las mezclas de sopa liofilizadas pesan sólo un tercio de los productos enlatados tradicionales, tienen una vida útil de más de cinco años y se pueden rehidratar en sólo cinco minutos añadiendo agua caliente. Durante la pandemia, los alimentos liofilizados representaron más del 40% de los suministros de emergencia adquiridos por los gobiernos de muchas regiones. Las líneas de producción de liofilización a gran escala detrás de estos suministros pueden funcionar continuamente las 24 horas del día, lo que garantiza un suministro rápido de materiales de emergencia.
Además, los equipos de liofilización desempeñan un papel crucial en el campo de los alimentos dietéticos especiales, como las fórmulas infantiles, los alimentos para personas mayores y los productos de nutrición deportiva. Por ejemplo, el puré de fruta infantil liofilizado no requiere sacarosa ni espesantes añadidos, lo que preserva el sabor natural y la nutrición de la fruta y resuelve el problema de la pérdida de nutrientes causada por la esterilización a alta temperatura en los alimentos complementarios tradicionales. La proteína en polvo liofilizada, mediante liofilización a baja temperatura, evita la desnaturalización de las proteínas y mejora las tasas de absorción y utilización.
III. Tendencias tecnológicas: la inteligencia, el ahorro de energía y la personalización se vuelven comunes
A medida que los requisitos de calidad y eficiencia de la industria alimentaria continúan aumentando, el desarrollo tecnológico de los equipos de liofilización de alimentos presenta tres tendencias principales. En primer lugar, la actualización inteligente: la nueva generación de equipos generalmente está equipada con módulos de Internet industriales, lo que permite monitoreo remoto, advertencias de fallas y optimización de parámetros a través de plataformas en la nube. Por ejemplo, cierto fabricante de equipos desarrolló un "sistema de liofilización en la nube" que puede recopilar datos operativos en tiempo real de múltiples dispositivos, predecir la vida útil de piezas vulnerables (como sellos de bombas de vacío y placas calefactoras) mediante análisis de big data y enviar recordatorios de mantenimiento por adelantado, lo que reduce las tasas de falla de los equipos en más de un 30%.
En segundo lugar, se están implementando mejoras para ahorrar energía. Para abordar el alto consumo de energía de los equipos de liofilización (principalmente de los sistemas de vacío y refrigeración), las empresas están reduciendo el consumo de energía a través de la innovación tecnológica. Por ejemplo, se utilizan bombas de vacío de frecuencia variable, ajustando automáticamente su velocidad según los requerimientos de vacío de la etapa de secado, ahorrando un 25% de energía en comparación con las bombas tradicionales de frecuencia fija. Algunos equipos también incorporan tecnología de bomba de calor para recuperar la energía fría generada durante la sublimación y utilizarla en la etapa de precongelación, reduciendo el consumo total de energía entre un 15% y un 20%, lo que puede ahorrar a las empresas de producción a gran escala cientos de miles de yuanes en costos de electricidad anualmente.
En tercer lugar, se está implementando un diseño personalizado. Los requisitos de procesamiento de diferentes alimentos varían significativamente y los equipos de uso general ya no pueden satisfacer las necesidades de segmentos específicos del mercado. Por ejemplo, para alimentos líquidos (como yogur y jugo), el equipo debe estar equipado con bandejas especiales o sistemas de congelación por aspersión para evitar que el líquido fluya durante la etapa de precongelación; para trozos grandes de carne (como pollos enteros y filetes), se debe diseñar una estructura de calentamiento en capas para garantizar una sublimación uniforme de la humedad interna. Actualmente, los principales fabricantes de equipos pueden ofrecer servicios de personalización de procesos completos, desde el tamaño de los equipos y los métodos de calentamiento hasta los sistemas de control, según las características de los productos de los clientes y los requisitos de capacidad de producción, ayudando a las empresas a lograr soluciones de producción "hechas a medida".
IV. Perspectivas del mercado: el crecimiento de la demanda y los avances tecnológicos impulsan la expansión de la industria
Con la creciente demanda de alimentos saludables por parte de los consumidores, la mejora de los sistemas de reserva de emergencia y el crecimiento del comercio de exportación de alimentos, el mercado mundial de equipos de liofilización de alimentos mantiene una tasa de crecimiento anual promedio del 8% al 10%. Según datos de la industria, el tamaño del mercado mundial de equipos de liofilización de alimentos superó los 5 mil millones de dólares estadounidenses en 2024, y el mercado chino, impulsado por el rápido desarrollo de la industria alimentaria, experimentó una tasa de crecimiento de más del 12 %, convirtiéndose en uno de los mercados de más rápido crecimiento a nivel mundial.
En el futuro, a medida que la tecnología de liofilización se generalice, los costos de los equipos disminuirán gradualmente y sus aplicaciones se expandirán a mercados más especializados, por ejemplo, sopas liofilizadas en el sector de alimentos listos para cocinar y cubos de fruta liofilizados en el sector de panificación. Para las empresas alimentarias, elegir un equipo de liofilización adecuado no sólo es crucial para mejorar la calidad del producto, sino también un movimiento estratégico importante para hacerse con una parte del mercado de alimentos saludables y mejorar la resiliencia de la cadena de suministro. Para los fabricantes de equipos, los avances continuos en tecnologías centrales (como sistemas de vacío de menor consumo de energía y algoritmos de control de temperatura más precisos) y capacidades de servicio personalizadas optimizadas se convertirán en ventajas competitivas fundamentales.
En conclusión, los equipos de liofilización de alimentos ya no son simplemente una "herramienta de procesamiento" sino una fuerza central que impulsa la transformación de la industria alimentaria de la "fabricación tradicional" a la "fabricación inteligente de alta gama". Su desarrollo tecnológico y expansión de aplicaciones continuarán remodelando el modelo de producción y el patrón de consumo de la industria alimentaria.